


冷蔵庫のドアのガスケットは、非常に特殊な機械的機能を果たします。熱効率を維持し、結露をブロックし、家電製品を厳しいエネルギー基準に準拠させます。これらのシールを大量に生産するには、明確な製造上のハードルが生じます。工場管理者は、ポリマーの収縮を管理しながら、厳しい寸法公差を維持する必要があります。冷却中にプロファイルが歪むと、エンドユーザーは永久的なシワや吸引失敗に対処することになります。引き取り速度を落とさずに磁気ストリップをワークフローに直接組み込むことは、さらなる困難をもたらします。高いスクラップ率と一貫性のない形状を克服するには、一般的なプラスチック加工装置を放棄する必要があります。設備には専用の 冷蔵庫ドアガスケット押出機が必要です。この装置は、複雑なマルチチャンバーのプロファイルを一貫して押し出すために必要な正確な温度調整と機械的制御を提供します。
材料の汎用性が必須: 現代の生産には複数のポリマーを処理できる設備が必要であり、市場の需要に適応するためには柔軟な PVC TPU TPE シーリング プロファイル押出ラインが不可欠です。
精度が歩留まりを左右する: ガスケット製造の収益性を左右する最も重要な変数は、プロファイルの変形を防ぎ、表面のしわを取り除き、器具の気密性を確保する校正および冷却プロセスです。
自動化による運用コストの削減: インラインの磁気ストリップ挿入、自動切断、溶接を押出ラインに直接統合することで、人件費と組み立てのボトルネックが大幅に削減されます。
ベンダーの選択はパートナーシップです。 異形押出機メーカーの選択は、販売後のサポート、ツールのカスタマイズ機能、および実証済みの工場受け入れテスト (FAT) プロトコルに基づいて行う必要があります。
押出成形を成功させるには、最終製品の要件を厳密に定義することから始まります。冷蔵庫のシールは過酷な環境で動作します。冷凍庫用途では、-20°C を下回る温度でも柔軟性を維持する必要があります。強力な洗浄剤、食品の酸、油に耐える高い耐薬品性が必要です。エネルギー効率を評価するには、気密圧縮は交渉の余地がありません。構造の完全性により、適切な磁気付着が決まります。押出中にプロファイルが崩れたり歪んだりすると、内部の磁石がスチール製器具のフレームにぴったりと密着しなくなります。これにより微小な隙間が生じ、空気漏れ、急速な霜の蓄積、コンプレッサーの過負荷につながります。
適切なポリマーの選択により、押出機のスクリュー設計、加熱プロファイル、冷却浴の長さが決まります。原材料コストと長期的な現場パフォーマンスのバランスを取る必要があります。
軟質 PVC: ポリ塩化ビニルは引き続き従来の選択肢です。これにより、最終的な 45 度のフレーム組み立て時に、極めて高い費用対効果と信頼性の高い溶接が実現します。ただし、時間の経過とともに可塑剤が移行すると、PVC シールが硬化し、変色し、亀裂が生じます。その製造と廃棄に関する環境規制により、製造業者はよりクリーンな代替品を求めるよう求められ続けています。
TPE/TPU: 業界は熱可塑性エラストマー (TPE) とポリウレタン (TPU) に移行しています。これらの材料は、優れた低温柔軟性と優れた圧縮永久歪み回復性を実現します。これらは完全にリサイクル可能であり、加工中に有毒な副産物を放出しません。 PVC よりも弾性記憶をはるかに長く維持し、アプライアンスのライフサイクル全体にわたってしっかりとしたシールを保証します。
材質の種類 | 低温での柔軟性 | 圧縮永久歪みの回復 | 溶接性 | 主な用途 |
|---|---|---|---|---|
軟質PVC | 適度 | 平均 | 素晴らしい | 手頃な価格の住宅ユニット |
TPE | 高い | 素晴らしい | 良好 (特定の工具が必要) | 最新の環境に優しい家電製品 |
TPU | 非常に高い | 並外れた | 良い | 大型業務用冷凍庫 |
押出成形プロセスは、器具の設計によって決まるさまざまな設置方法に対応する必要があります。各ジオメトリには、まったく異なるダイ設計と校正ツールが必要です。
ダーツ式プッシュインシール: 住宅ユニットによく見られます。このガスケットは、プラスチック製のドア ライナーの事前に配線された溝に押し込まれる、硬質または半硬質の矢印型のスパインを備えています。
U チャンネル エクストルージョン: 商用の頑丈なユニットで使用されます。ガスケットはステンレス鋼のドアパネルの端に巻き付けられるため、しっかりとした摩擦嵌めが必要です。
隠しねじ込みチャネル: ガスケットが隠しフラップの下でドアに機械的に固定される、古いデザインまたは特殊なデザイン。
シールの中空ベローズは、ドアが閉じると容易に圧縮されますが、開くとすぐに元に戻る必要があります。このダイナミックな動きを実現するには、正確な肉厚制御が必要であり、多くの場合、押出成形時の公差は 0.1 ミリメートルに達します。
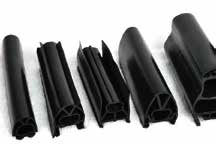
最新のガスケットの多くは共押出技術を利用しています。これには、ドア取り付け用の硬いスパイン (多くの場合、ショア D 硬度) を、シール自体用の柔らかく柔軟なベローズ (ショア A 硬度) と並行して押し出すことが含まれます。単一の押出機ではこれを達成することはできません。これには、同期されたマルチ押出機セットアップによって供給される特殊な多層ダイヘッドが必要です。硬い素材はドアトラックに留まるために必要な構造的なグリップを提供し、柔らかい素材は気密性のクッションを提供します。これら 2 つの異なるポリマー流間の熱結合は、冷却が開始される前に高圧下のダイヘッド内でシームレスに発生する必要があります。
プロセスはマテリアルハンドリング段階から始まります。重量計量計量ユニットにより、ポリマーが供給口に入る前に、バージン樹脂、再粉砕、およびカラーマスターバッチの正確なブレンドが保証されます。バレル内では、回転するスクリューがプラスチックを剪断して溶かします。バレルゾーン全体の温度管理が重要です。溶融温度が低すぎると、材料が適切に流動せず、高いヘッド圧力が発生します。高すぎるとポリマーが劣化し、焼け跡や物理的特性の損失につながります。スクリューの設計、特に圧縮比とフライト深さは、過剰なせん断加熱を発生させずに均一な溶融を保証するために、処理される特定の材料に適合する必要があります。
溶融したポリマーは、押出ダイとして知られるカスタム ツールに押し込まれます。これにより、冷蔵庫のシールの複雑な複数のチャンバーを持つ断面が形成されます。金型の設計は、高度に専門化された流体力学に依存しています。エンジニアは、ポリマーが拘束工具から出るときに膨張する傾向であるダイスウェルを考慮する必要があります。ダイの内部流路 (ランド長さ) は、材料の速度のバランスを完全にとらなければなりません。ポリマーが薄いベローズセクションよりも厚いスパインセクションでより速く流れる場合、プロファイルはダイから出た瞬間にすぐに歪み、ねじれます。
これは、プロセス全体の中で最も敏感な移行です。プロファイルは熱い金型から冷水冷却タンクに移動します。真空サイジングテーブルは、ポリマーが固化する間にガスケットの中空チャンバーが崩壊するのを防ぎます。真空により、プロファイルの外皮が真鍮またはステンレス鋼のサイジング ブロックに押し付けられます。その間、乱流の冷水が熱を奪います。冷却が不均一であると、ポリマーマトリックス内に内部応力が蓄積し、製品を巻き取ったり切断したりした後、数時間後に永久変形や収縮が発生します。
プロファイルが冷却されて寸法が安定すると、下流のプロセスが引き継ぎます。自動挿入機構は、連続磁気ストリップをガスケットの指定されたチャンバーに直接送り込みます。精密な引き取りユニットは、特殊なゴムベルトを使用してプロファイルを一定の速度で引っ張ります。温かいポリマーが伸びないように、引っ張り張力を完全に調整する必要があります。最後に、自動化されたサーボ駆動の切断ユニットが連続プロファイルをドア フレームの組み立てに必要な正確な長さにスライスし、下流の溶接できれいに直角に切断できるようにします。
現代の生産は、自動光学検査システムとレーザーマイクロメーターに依存しています。これらのセンサーは、プロファイルの寸法と構造の完全性をリアルタイムで検証します。磁気ストリップが適切に装着されているか、壁の厚さが正しいか、プロファイル全体の幅がチェックされます。最終製品が正確な仕様を満たしていることを確認するということは、消費者レベルの気密テストに合格することを意味します。工場管理者は、エンドユーザーが機器のフレームに適合せずに歪んだシールを修正するために熱湯処理やヘアドライヤーを使用しなければならない状況を避けたいと考えています。
標準的な軟質 PVC 加工は通常、長さと直径 (L/D) の比が 24:1 または 28:1 の単軸押出機に依存します。これらは、PVC の熱感度に合わせて最適化されたディープフライト スクリューを備えています。ただし、高度なエラストマーを加工するには、高効率の TPE シール ストリップ押出機が必要です。これらの機械は、材料を停滞させることなくエラストマーを完全に溶融させるように設計されたバリア フライト スクリューを備えています。また、TPE および TPU のより高い処理温度に対処するには、より高トルクのギアボックスとより堅牢なバレル加熱システムも必要です。
多層ダイヘッドは複雑なエンジニアリングの一部です。これらにより、異なるデュロメーター材料の同時押し出しが可能になります。硬質PVCベースと軟質TPEベローズを組み合わせることができます。このツールは Y ブロック ディストリビュータを利用して 2 つの異なる溶融ストリームを管理し、ダイ出口の直前でそれらを合流させます。材料のハングアップや劣化を防ぐために、流路は高度に研磨する必要があります。これらのダイヘッドのクイックチェンジ機能により、製品切り替え中の何時間ものダウンタイムが節約され、オペレータはダイアセンブリ全体を分解せずにプロファイルプレートを交換できます。
連続したラインは、その最も遅いコンポーネントと同じ速度しかありません。同期引き取りユニットは、キャタピラ トラックを使用してプロファイルを優しくしっかりと掴み、中空チャンバーの粉砕を防ぎます。インラインパンチングおよびノッチングシステムは、ガスケットがコーナーで折り畳まれる特定のセクションを切り出し、最終組み立てに備えてガスケットを準備します。最後に、オフラインの 45 度コーナー溶接機が、切断されたプロファイルを完成した気密ドアフレームに変換します。磁気挿入および切断ステップを押出ラインに直接統合することで、スループットが最大化され、取り扱いによる損傷が最小限に抑えられます。
メーカーは多くの場合、何千もの異なる OEM およびアフターマーケットのガスケット モデルを製造しています。これには、 迅速な切り替えに対応できる業務用冷蔵庫と住宅用ユニットの両方で、クイックチェンジツールをサポートする機器が必要です。単一のプロファイル タイプまたは材料に固定された機械は、多様な製造施設においてすぐにボトルネックになってしまいます。オペレータが数時間ではなく数分で真空ブロックを交換できるモジュール式校正テーブルを探してください。 PVC TPU TPE シーリング プロファイル押出ラインが必要です。
回線速度は通常、メートル/分で測定されます。高速 (15 ~ 25 m/min) では生産量が増加しますが、寸法が不安定になるリスクも高まります。高速化には、飛躍的に効率の高い冷却システムが必要です。ウォーターバスにプロファイルを押し込むのが速すぎると、コアは熱いままになります。これにより、製品を梱包すると押出後の収縮が発生します。機械を評価するということは、最大のスループットと欠陥ゼロの品質との間の最適なバランスを見つけることを意味し、多くの場合、拡張された冷却タンクまたは二次冷却バスが必要になります。
壁の厚さとプロファイルの形状を維持するには、高度な制御システムが必要です。プログラマブル ロジック コントローラー (PLC) は、あらゆる加熱ゾーン、溶融圧力トランスデューサー、モーター速度を管理します。インラインレーザーマイクロメーターは閉ループフィードバックを提供します。プロファイルの厚さがほんの数ミリでもずれている場合、システムは自動的に引き取り速度または押出機の RPM を調整して修正します。これにより、オペレーターによる手動調整への依存がなくなり、異なるシフト間でも一貫した品質が保証されます。
押出成形はエネルギーを大量に消費するプロセスです。加熱ゾーン、真空ポンプ、冷却ユニットの消費電力を分析する必要があります。最新のサーボ駆動モーターは、古い AC または DC ドライブと比較して、長期的な運用コストを大幅に削減します。断熱バレルヒーターは熱損失も防ぎ、工場の空気ではなくポリマーにエネルギーを送ります。真空ポンプの可変周波数ドライブ (VFD) により、必要な真空レベルを維持するために必要な電力のみが消費されるため、電力使用量がさらに削減されます。
押出後のポリマーの収縮は避けられない現実です。プラスチックが冷えると、分子鎖が収縮します。これを管理しないと、ガスケットが縮んでドアフレームから外れてしまいます。緩和戦略は、最適化された冷却浴温度と拡張されたアニーリング ゾーンに焦点を当てています。テンションフリーのホールオフ校正も必要です。プロファイルがまだ温かいうちに、引き取り時にプロファイルを強く引っ張りすぎると、人為的な伸びが生じます。プロファイルが最終的に冷えると、元に戻り、ガスケットがドア フレームに対して短すぎます。
不均一な冷却や不適切な真空校正により、ベローズに永久的なシワが発生します。これらのしわにより、ドアと機器本体の間に隙間が生じます。これにより、ドアの密閉不良、結露が発生し、保証請求率が高くなります。校正タンク内で一貫した水の流れと安定した真空圧を確保することが、完全に滑らかで気密なシールを実現する唯一の方法です。オペレーターはサイジングブロックの真空スロットを定期的にチェックして、ポリマー残留物や硬水の堆積物で詰まっていないことを確認する必要があります。
カスタムのガスケット押出ライン を稼働している施設にとって、ダウンタイムは大きなリスクです。機器の設計が適切でない場合、さまざまな機器モデルに合わせてダイやキャリブレーターを交換するのに何時間もかかることがあります。クイックリリースクランプ、簡単にアクセスできる水マニホールド、モジュール式真空接続を備えた機械を探す必要があります。 Single Minute Exchange of Die (SMED) の原則を適用し、適切に設計された機械を利用することで、切り替え時間が数時間から数分に短縮され、装置全体の効率が大幅に向上します。
シーリングストリップ押出ラインの 操作には 専門知識が必要です。オペレータは、ダイスウェル、流量の不均衡、真空変動のトラブルシューティング方法を理解する必要があります。しっかりとしたベンダートレーニングが不可欠です。メンテナンス手順には、劣化した材料が表面に縞模様を引き起こすのを防ぐために、ダイヘッドの定期的な洗浄を含める必要があります。真空ポンプと水フィルターも、一貫した冷却性能を確保し、予期せぬライン停止を防ぐために、厳密なメンテナンス スケジュールを必要とします。
よくある欠陥 | 考えられる原因 | 是正措置 |
|---|---|---|
表面のシワ | 校正ブロック内の真空が不十分です | 真空スロットをクリアします。ポンプ圧力を上げる |
プロファイル収縮 | 過剰な引き抜き張力 | 引き取り速度を遅くします。冷却水温度をチェックする |
磁性による付着力が低い | チャンバーの壁が厚すぎるか歪んでいる | ダイボルトを調整してポリマーの流れのバランスをとります |
火傷跡 | ダイヘッド内での材料の滞留 | ゾーン温度を下げる。クリーンなダイチャネル |
評価は、計画外のダウンタイムを最小限に抑えることに重点を置く必要があります。選択したのサプライ チェーンを評価します 異形押出機メーカー。ネジ、バレル、加熱バンド、特殊な PLC モジュールなどの重要なコンポーネントはすぐに入手できる必要があります。ドライブに障害が発生した場合は、すぐに交換品を発送する必要があります。ローカル サポート、リモート診断機能の欠如、またはスペアパーツの遅延により、生産ラインが数週間にわたって麻痺し、アプライアンス OEM への納期遅れが発生する可能性があります。
最高の機械プロバイダーは、押出機を製造するだけではありません。彼らは、装置を出荷する前に社内でカスタム金型を設計およびテストします。ベンダーの研究開発能力を評価します。新しいガスケットプロファイルの CAD 図面を取得し、流れシミュレーション ソフトウェアを実行して、完全に機能する金型を提供できるでしょうか?ツール設計を最適化する機能は、新しいアプライアンス モデルの市場投入までの時間に直接影響し、工場現場で必要な試行錯誤の量を削減します。
厳密な FAT なしで配信を受け入れないでください。新しいが達成する必要がある、交渉の余地のないベンチマークを定義します 冷蔵庫のガスケット製造機 。これには、最大定格速度での少なくとも 8 時間の持続稼働時間が含まれます。また、厳格なスクラップ率の最大値と、複数のプロファイル タイプにわたる寸法精度の検証も含める必要があります。機械はベンダーの施設から出荷される前に、特定の原材料を完璧に処理できることを証明する必要があります。
現在のスクラップ率を監査して、既存のラインの特定の冷却、校正、または収縮の失敗を特定します。
押出機のスクリューと冷却タンクのサイズを正しく設定するには、必要な出力容量をメートル/分で定義します。
材料ロードマップを文書化して、PVC と TPE の両方を処理できる装置が必要かどうかを判断します。
専門の押出機械メーカーに詳細な技術提案とツーリング フロー シミュレーション機能をリクエストしてください。
独自の原材料と磁気ストリップを使用して、包括的な工場受け入れテストをスケジュールします。
A: 標準的な生産速度は毎分 10 ~ 25 メートルの範囲です。正確な速度は、材料の選択とプロファイルの複雑さに大きく依存します。より厚い商用ガスケットは適切な冷却を確保するためにより遅い速度を必要としますが、より薄い住宅用プロファイルははるかに高速に動作できます。
A: はい、ただし特別なエンジニアリングが必要です。汎用性の高いバリア スクリュー設計と正確な温度制御ゾーンを備えた押出機を使用する必要があります。 TPE は通常、材料の劣化を防ぐために軟質 PVC とは異なるせん断速度と熱管理を必要とします。
A: 不適切な押出張力または不均一な冷却により、永久的なシワや硬い斑点が発生します。これにより、ガスケットが機器のフレームに対して適切に圧縮されなくなります。消費者はこれらのシール不良を熱湯やヘアドライヤーで修理しようとすることがよくありますが、これでは一時的な解決策しか得られません。
A: 磁気ストリップは、プロファイルが冷却タンクから出た直後にインラインで挿入されます。自動の巻き戻しおよび供給機構は、最終切断段階に到達する前に、柔軟な磁石をガスケットの特定の中空チャンバーに導きます。
A: 主な原因は、不均一な冷却、不適切な真空校正、一貫性のない引き取り張力です。プラスチックが冷える間に真空がサイジング ブロックに対してプロファイル形状を保持できない場合、中空ベローズが潰れ、永久にしわができてしまいます。
A: 材料やプロファイルを大きく変更するたびに、金型を洗浄する必要があります。定期的なメンテナンスにより、表面の縞模様の原因となる劣化したポリマーの蓄積を防ぎます。適切なケアと研磨剤を含まない洗浄を行えば、高品質のスチール製ダイスは摩耗により交換が必要になるまで何年も使用できます。


