


建築資材部門では、従来の硬質 PVC や天然木材から木材とプラスチックの複合材 (WPC) ドアフレームへの需要の明らかな変化が起きています。この変化は、より高い構造耐久性、耐水性、環境に優しい認証の要件によって推進され、プラスチックの寿命と木材の機械的強度の間のギャップを埋めます。このプレミアム市場シェアを獲得しようとしているメーカーは、純粋なプラスチックの加工と木質繊維複合材の加工との間の機械的および熱力学的差異を過小評価することがよくあります。標準的な PVC 機械で WPC を実行しようとすると、装置の早期摩耗、サージング、密度の不一致、および高いスクラップ率が発生することがよくあります。生産を移行するには、押出能力の厳密な技術評価が必要です。このガイドでは、専用のへの投資またはアップグレードの際に必要な、特定の機械的アップグレード、工具の調整、および加工パラメーターについて詳しく説明します。 WPC ドアフレーム押出ライン.
トルクと電力の要求: WPC 加工では、木材とプラスチックの溶融物の粘度が高いため、標準の PVC に比べて大幅に高いギアボックス トルクとモーター容量が必要になります。
冶金的摩耗: 木材繊維の摩耗性の性質により、急速な劣化を防ぐためにネジとバレルに特殊なバイメタル処理が必要です。
湿気と害虫の管理: 純粋な PVC とは異なり、WPC 押出成形では、構造上の発泡を防ぐための積極的な真空脱気と、シロアリや真菌による腐敗に対する軽度の脆弱性を軽減するための正確な添加剤の投与が必要です。
冷却と校正: WPC プロファイルは、標準の PVC ラインと比較して質量が大きく、熱をより長く保持するため、拡張された真空校正テーブルと最適化された冷却水の流れが必要です。
機械投資をターゲット市場の需要に合わせて調整することが、生産施設の成功を左右します。押出ラインを構成する前に、最終製品の正確な物理的特性を理解する必要があります。建設業界は、ドアフレームに特定の性能指標を要求します。設置者は、割れずに切断、穴あけ、ねじ込みできる材料を必要とします。エンドユーザーは耐候性と寿命を求めます。
PVC ドア フレーム (UPVC) は軽量で耐水性が高く、すべてプラスチックで構成されています。この合成構造により、本質的にシロアリが存在しなくなります。 UPVC フレームの製造には、高速で効率的な押し出しが必要です。主な焦点は引き続き体積生産量と寸法安定性にあります。ただし、純粋な PVC には耐荷重強度がありません。内部のスチール補強がなければ重い無垢材のドアを支えることはできません。設置者は、重いヒンジを中空の PVC プロファイルに直接取り付けるときに苦労することがよくあります。大きなトルクがかかると材料が剥がれる傾向があります。
WPC ドアフレームは大幅に重くなっています。優れた構造的完全性と、ヒンジや重量のあるハードウェアに対する優れたネジ保持能力を提供します。これは伝統的な無垢材を完全に模倣しています。大工は、標準的な木工ツールを使用して、WPC フレームの配線、釘打ち、鋸引きを行うことができます。耐水性は非常に高いですが、天然木が含まれているため、軽度の脆弱性が生じます。適切な化学配合がなければ、WPC はシロアリの攻撃を受けやすいままです。 WPC の製造には頑丈な押出装置が必要です。オペレーターは、溶融物の均一性、正確な密度制御、完璧な表面仕上げに重点を置く必要があります。
製造業への影響は深い。これらの材料の選択により、押出ラインの基本的な構造が決まります。すべてのコンポーネントが変化します。配合フィーダーから引き取りユニットまですべてを再評価する必要があります。標準的な PVC ドアフレーム押出ラインは 、WPC 複合材の機械的ストレスによって破損します。ギアボックスが過熱し、ネジが早期に摩耗します。
純粋な PVC と WPC の熱力学およびレオロジーの違いを理解することで、押出ラインのあらゆる機械的変更が促進されます。木粉を単なる充填剤として扱うことはできません。それはポリマー物理学を根本的に変えます。
30% ~ 60% の木粉を添加すると、メルト フロー インデックス (MFI) が大幅に低下します。得られた複合材料は、高粘度の溶融物を生成します。この硬い材料はバレルとダイヘッドを通る流れに抵抗します。押出機のスラストベアリングに対する背圧が指数関数的に増加します。摩擦により大量の内部せん断熱が発生します。オペレータは外部バレル加熱と内部せん断加熱のバランスを慎重にとらなければなりません。せん断熱が制御不能になると、材料は即座に劣化します。
木材繊維は200℃を超える温度で急速に劣化します。一度燃焼すると、繊維は構造的な完全性を失い、最終的なプロファイルが変色します。純粋な PVC は、より寛容な熱劣化プロファイルを提供します。 WPC 処理には、はるかに狭い処理ウィンドウが必要です。オペレーターは焦げを防ぐためにバレルの温度を絶対的な精度で制御する必要があります。単一バレルゾーンでのわずかな温度上昇でも、生産全体が台無しになる可能性があります。木粉は断熱材として機能し、溶融流の中心から過剰な熱を抽出するのを困難にします。
木質繊維の吸湿性には、加工上の大きな課題があります。適切に乾燥させた木粉であっても、残留水分が生じます。巨大な押出圧力の下で、この水分は瞬時に蒸気に変わります。特別な通気装置がないと、蒸気によって内部に空隙が生じます。これらの微細な気泡は、ドアフレームの構造強度を損ないます。効果的な水分抽出には交渉の余地がありません。蒸気がダイヘッドに到達すると、金型から出たときに急速に膨張します。これにより、メルトフラクチャー、表面の孔食、および深刻な寸法不安定性が発生します。
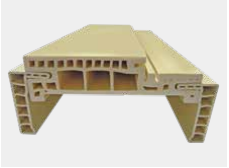
純粋なプラスチックから木材複合材に移行するには、特殊な機械が必要です。 WPC 樹脂を標準の押出機に単純に注入することはできません。機械的な要求には、耐久性の高いエンジニアリング ソリューションが必要です。
標準的な PVC ツインスクリュー設計では、木の繊維が破壊されます。純粋な PVC ネジは、高い圧縮率を利用して、溶融のためのせん断熱を生成します。 WPC では、まったく逆のアプローチが必要です。が必要です。 低圧縮ネジを備えた専用の圧縮率を低くすると、敏感な木材の粒子を燃やす過剰なせん断熱が防止されます。スクリューフライトは、溶融ゾーンのより深いチャネルを備えている必要があります。これにより、木材とプラスチックの混合物の嵩張る性質に対応できます。 WPC プラスチック プロファイル マシン
さらに、木粉はバレル内でサンドペーパーの役割を果たします。摩耗により、標準的な窒化鋼は急速に破壊されます。ネジとバレルの両方にバイメタル合金コーティングを指定する必要があります。炭化タングステン処理により、継続的な摩耗に耐えるのに必要な硬度が得られます。メーカーは、プラズマ転写アーク (PTA) 溶接を使用してこれらのコーティングを適用します。これにより冶金学的結合が形成され、可塑化ユニットの寿命が大幅に延長されます。
WPCの加工には非常に高いトルクが必要です。粘性のある溶融物は前方への動きに抵抗し、ネジを押し返します。ギアボックスのサイズが小さすぎると、機械が失速したりサージが発生したりすることがあります。サージングはプロファイル密度の一貫性の欠如と大量のスクラップ率につながります。駆動システムは、木粉によって生成される巨大な摩擦を克服する必要があります。
装置を評価する際にはスラスト軸受を精査してください。標準ベアリングは WPC の背圧を受けると破損します。高抵抗押出成形用に特別に設計された頑丈なタンデム スラスト ベアリングを指定する必要があります。継続的な重負荷に耐えられる高トルクのギアボックスを選択してください。モーターとギアボックスの組み合わせは、過熱することなく連続的に動作する必要があります。これにより、長期間の生産実行にわたって安定した一貫した出力が保証されます。ギアボックスに専用のオイル冷却システムを実装します。高粘度の合成ギアオイルは、最適な潤滑温度を維持し、ギアの歯の摩耗を防ぐために、外部熱交換器を通って循環する必要があります。
湿気と揮発性ガスは WPC プロファイルを台無しにします。標準的なシングルベント押出機では十分な蒸気を除去できません。加熱された木材繊維によって発生する大量のガスは、基本的な通気システムを圧倒します。
押出機バレルの二重真空排気ゾーンを使用する必要があります。これらの強力な真空システムは、材料がダイヘッドに到達する前に水分と揮発性物質を抽出します。大容量液封真空ポンプが必要な吸引力を提供します。これにより、密度が高く、固体で、ボイドのないプロファイルが保証されます。オペレーターは真空フィルターを毎日掃除する必要があります。フィルターが詰まると吸引力が低下し、湿気が通気ゾーンをすり抜けてしまう可能性があります。
WPC には正確な化学的保護が必要です。防蟻剤、殺菌剤、紫外線安定剤を母材に配合する必要があります。定量フィーダーには必要な精度が欠けています。自動重量計量投与システムを導入します。これらのシステムは、添加剤を正確に計量して混合し、木材繊維の自然な脆弱性を克服します。重量制御により、ドアフレームのあらゆるメートルに、長期耐久性に必要な正確な化学配合物が含まれていることを保証します。
下流の機器を比較すると、明らかな違いが明らかになります。高密度複合材料を処理するには、ダイヘッド、キャリブレーションテーブル、および切断ユニットに大幅なアップグレードが必要です。
流路設計は 2 つの材料間で完全に異なります。純粋な PVC は複雑なダイを比較的容易に通過します。 WPC には、合理化された低抵抗のダイ チャネルが必要です。金型内にデッドゾーンがあると、材料の停滞が発生します。停滞した WPC は急速に燃焼し、押出の実行を台無しにします。工具エンジニアは、段階的な圧縮角度で金型を設計する必要があります。これにより、材料が最終プロファイルに成形される際のせん断応力が最小限に抑えられます。さらに、エンジニアはダイのうねりを考慮する必要があります。 WPC は、ダイリップから出る際に純粋な PVC とは異なる膨張をします。正しい最終プロファイル形状を実現するには、ツーリングの寸法でこの膨張を補正する必要があります。
カスタム ドア フレーム押出ライン を構成するときは、共押出機能を考慮してください。これは WPC にとって重要なアップグレードです。 ABA または A/B 共押出ダイを使用すると、純粋な PVC または ASA の外側キャッピング層を適用できます。この薄い外殻は WPC コアを完全にカプセル化します。木材の繊維を湿気から遮断し、耐候性を高め、シロアリのリスクを完全に中和します。また、共押出により、メーカーは高級な表面仕上げを維持しながら、コアにリサイクル材料を使用することができます。
冷却時間が大幅に異なります。 WPC は、中空 PVC プロファイルよりもはるかに高い質量と密度を備えています。木材複合材は熱を大幅に長く保持します。熱電池として機能し、表面が冷たく感じられた後も内部の熱を長時間保持します。
標準的な冷却テーブルでは熱を十分に速く抽出できません。専用の WPC ドアプロファイルマシン には、より長く頑丈なステンレス鋼の真空校正テーブルが必要です。これらのテーブルの幅は 8 ~ 12 メートルであることがよくあります。長時間の冷却により、押出後の反りを防ぎます。これにより、重いドアフレームが完全に垂直に保たれ、取り付けの際に寸法が安定します。冷却水は校正ブロック内を乱流して流れる必要があります。乱流は層流よりもはるかに速く熱を奪います。高速 WPC 生産には冷水システムが必須です。
オペレータは校正テーブル上の真空圧力計を常に監視する必要があります。真空度が低下すると、プロファイルがサイジング ブロックから引き離され、寸法が小さくなります。校正テーブルに入る水の温度は、厳密に 15°C ~ 20°C の間に維持する必要があります。温かい水ではプロファイルスキンを十分に早く設定できませんが、過度に冷たい水では熱衝撃が発生し、WPC マトリックスに内部応力破壊が発生する可能性があります。
製品の重量に応じてトラクション要件が増加します。 WPC プロファイルは重くて密度が高くなります。標準の引き取りユニットは滑って、表面に傷がついたり、寸法が変化したりすることがあります。高いクランプ力を備えた堅牢なキャタピラ牽引ユニットが必要です。ゴムパッドはプロファイルを潰すことなくしっかりとグリップする必要があります。サーボ駆動モーターは正確な速度制御を提供し、張力の変動を排除します。
引き取りユニットには、上部と下部のキャタピラ トラックの独立した圧力制御機能も備えている必要があります。これにより、重い固体部分を引っ張るのに十分なグリップを維持しながら、トラックがドアフレームの中空部分を押しつぶすのを防ぎます。さらに、切断鋸は、プロファイルの正確な輪郭に一致する空気圧クランプ システムを利用する必要があります。クランプが不均一な圧力を加えると、鋸刃が拘束され、ギザギザの切断が発生し、切断モーターが損傷する可能性があります。
切断技術にもアップグレードが必要です。標準的なのこぎりは、高密度の木材とプラスチックの母材に苦戦します。過度の摩擦により、プロファイルのエッジが欠けたり、材料が焼けたりすることがよくあります。強力な集塵ソーユニットに移行します。これらの鋸には、複合材料用に特別に設計された高級超硬チップブレードが装備されています。鋸のキャリッジは、押出速度と同期して移動する必要があります。これにより、ドアフレームの接合部をしっかりと組み立てるのに不可欠な完全な正方形のカットが保証されます。
成分 | 標準PVC押出成形品 | WPC 押出要件 |
|---|---|---|
スクリュー圧縮比 | 高(せん断熱を発生) | 低 (繊維の焼けを防止) |
冶金 | 標準窒化鋼 | バイメタル/タングステンカーバイド |
ギアボックスのトルク | 標準容量 | 非常に高い容量 |
脱気システム | シングル真空ベント | ダブル真空ベント |
冷却テーブルの長さ | 標準(4~6メートル) | 延長時(8~12メートル) |
牽引力 | 標準クランプ力 | 高クランプ力(重荷重用) |
材料が押出機に到達する前に、準備段階が作業全体の成功を左右します。 WPC には、高度に制御された混合環境が必要です。
木粉乾燥: 生の木粉には最大 8% の水分が含まれています。この材料は、含水率が 1% 未満になるまで専用の回転乾燥機で乾燥する必要があります。そうしないと、押出機の真空システムに負担がかかります。
加熱混合段階: 乾燥した木粉、PVC 樹脂、添加剤を高速加熱ミキサーに移します。撹拌羽根による摩擦により温度は約115℃~120℃まで上昇します。この熱によりカップリング剤が活性化され、プラスチックが木材繊維を効果的にカプセル化します。
冷却混合段階: 熱いブレンドを直ちに冷却ミキサーに排出します。材料は保管前に 40°C ~ 45°C に冷却する必要があります。このステップを省略すると、余熱によって化合物が凝集し、保管サイロ内で分解されてしまいます。
熟成期間: 混合した化合物をサイロ内で 12 ~ 24 時間放置します。この休止期間により添加剤が安定し、バッチ全体に均一な水分分布が保証されます。
再生利用: スクラップ材料を再利用する場合は、専用の破砕機と粉砕機で処理する必要があります。再生粉砕物は、最大 15% の比率で混合相に再導入する前に、均一な粒子サイズを確保するために振動スクリーンで濾過する必要があります。
WPC 材料を使用して稼働させると、 PVC 異形押出機を 重大な運用上のリスクが生じます。プロアクティブな緩和により、一貫した生産が確保され、資本投資が保護されます。これらのリスクを無視すると、致命的な機器の故障につながります。
木繊維は押出機内で研磨剤として機能します。これにより、標準のネジが急速に破壊されます。信頼できる 異形押出機メーカーと提携。スクリューとバレルの検証可能な冶金データを要求します。厳格な予防保守スケジュールを実施します。スクリューフライトが摩耗していないか定期的に検査してください。ネジとバレル壁の間の隙間を測定します。過剰なクリアランスはポンプ効率を低下させ、滞留時間を増加させ、材料の劣化につながります。
高粘度の溶融物は、押出機のサージングを引き起こすことがよくあります。その結果、プロファイルが波打ち、寸法が不均一になります。すべての原材料を正確に重量計で投入します。高度な PLC (プログラマブル ロジック コントローラー) システムを活用します。 PLC は、押出機の RPM と引き取り速度を完全に同期させる必要があります。この閉ループ制御によりサージングが排除されます。溶融圧力トランスデューサーを継続的に監視します。溶融圧力の突然のスパイクは、ダイの詰まりまたは材料の劣化を示します。
湿気や溶融の均質化不良は、ドアフレームの視覚的な魅力を損ないます。原料混合物の水分含量を最適化します。ホッパーに入る前の水分は 1% 以下に保ってください。ドライブレンドを適切に調製するには、高速ホットミキサーを使用し、続いて冷冷却ミキサーを使用します。すべてのダイゾーンにわたって厳密な温度管理を維持します。完璧で耐候性のある仕上げを保証するには、共押出キャッピングを検討してください。キャップ付きのプロファイルは、内部の小さな欠陥を隠し、最高の美しさを提供します。
最上位の機器を使用している場合でも、オペレーターは処理の課題に直面することがあります。症状を早期に認識することで、大量のスクラップの発生を防ぎます。
表面のタイガー ストライプ: この視覚的な欠陥は、通常、不均一なメルト フローまたはダイ ヘッド内の局所的な温度変動を示します。ダイ上のヒーター バンドをチェックし、溶融圧力が安定していることを確認します。
エッジの破れ: ドア フレームのプロファイルのエッジがギザギザに見える場合は、引き取り速度が押出機の出力よりも速くなっている可能性があります。あるいは、ダイリップ温度が低すぎるため、材料が引きずられる可能性があります。
内部空隙: プロファイルを切断してコア内に気泡が見られる場合は、真空脱ガスシステムが故障しています。真空ポンプの水位を検査し、バレルのベントポートを清掃し、原料の水分含有量を確認します。
押出後のプロファイルの歪み: カッティングソーから出た後にフレームが曲がる場合、冷却プロセスが不均一です。校正テーブルの水流を調整して、プロファイルの全側面にわたって均一な冷却を確保します。
ダイの蓄積 (ひげ): ダイの出口に材料が蓄積している場合は、潤滑剤の分散不良または過剰な溶融温度を示します。オペレーターは、堆積物が壊れてプロファイル表面に埋め込まれるのを防ぐために、真鍮の工具を使用してダイリップを直ちに清掃する必要があります。
現在の工場の床面積を監査して、WPC 冷却に必要な 8 ~ 12 メートルの拡張真空校正テーブルを収容できることを確認してください。
調達契約を結ぶ前に、潜在的な機械サプライヤーに検証可能な冶金データとスラストベアリングの仕様を要求してください。
メーカーのテストラインで正確な木材とプラスチックの配合を使用してパイロットテストを実行し、溶融圧力の安定性と表面仕上げを検証します。
原材料ハンドリング システムをアップグレードして、水分と添加剤の比率を厳密に制御するための大容量ロータリー ドライヤーと重量計量投与ユニットを組み込みます。
A: 木質繊維の比率が非常に低い場合は技術的に可能ですが、あまりお勧めできません。標準的な PVC 機械には、必要なトルク、耐摩耗性、ガス抜き機能がありません。これを試みると、機器の急速な故障、サージング、および製品品質の低下につながります。
A: 圧縮比の低い円錐形または平行二軸スクリュー設計が理想的です。この形状によりせん断熱が最小限に抑えられ、木材繊維の燃焼が防止されます。また、ねじには、激しい摩耗に耐えるためにバイメタルコーティングが施されている必要があります。
A: WPC プロファイルは、標準の中空 PVC プロファイルよりも質量と密度が大幅に高くなります。木材とプラスチックの複合材料は、熱をより長く保持します。この熱をゆっくりと抽出し、押出後の反りを防ぐには、拡張真空校正テーブルが必要です。
A: WPC は耐水性に優れていますが、木材成分により軽度のシロアリの脆弱性が生じます。重量フィーダーを使用して、特定の防蟻剤と殺菌剤を原料混合物に混合する必要があります。あるいは、純粋な PVC または ASA 共押出キャッピング層を適用してコアをシールします。
A: 湿気が主な原因です。木繊維は吸湿性に優れています。原料に水分が多すぎると、押出圧力により蒸気となります。材料を事前に乾燥させ、バレルの二重真空排気を利用して揮発性ガスを抽出する必要があります。
A: 厳密には必須ではありませんが、プレミアム マーケットでは強く推奨されます。共押出により、WPC コアの上に保護外層が適用されます。これにより耐候性が向上し、表面仕上げが改善され、湿気の侵入や害虫による被害のリスクが完全に排除されます。


