


プラスチック押出機の 調達は 一か八かの設備投資であり、仕様の不一致が慢性的な材料の無駄、公差の一貫性のなさ、運用上のボトルネックにつながるためです。標準化された既製の装置では、特定のポリマーのレオロジー、複雑な製品の形状、またはリサイクル材料の処理に対する需要の高まりに対応できないことがよくあります。購入者は、初期資本コストと長期的な運用効率、エネルギー消費、メンテナンスのダウンタイムとのバランスをとるのに苦労することがよくあります。適切な装置を選択するには、材料要件、溶融機構、下流の統合、メーカーの信頼性を体系的に評価する必要があります。このガイドは、検証可能なパフォーマンス指標に基づいて完全な押出成形生産ラインを評価し、候補者リストに掲載するための技術的フレームワークを提供します。
材料が力学を決定する: 一軸スクリュー構成と二軸スクリュー構成の選択は、熱安定性、せん断感度、および特定のポリマーの純度 (たとえば、バージン PVC と再生再生材など) に完全に依存します。
形状が下流のニーズを促進: 複雑な断面には特殊なキャリブレーションと冷却システムが必要であり、押出機自体と同じくらい完全な生産ラインのマッチングが重要になります。
廃棄物の最小化は利益の中心です。スクラップを最小限に抑え、材料の使用を最適化するには、最新のプロセス制御、重量計による注入、および閉ループフィードバックシステムが不可欠です。
プロファイルマシンの価格 を評価するには、 最初の発注書だけでなく、エネルギー効率の評価、スクラップ削減能力、予想されるメンテナンスサイクルも含める必要があります。
メーカーの審査には交渉の余地はありません: 信頼できる プラスチック押出機メーカーは 、透明性のある工場受け入れテスト (FAT) と設置後の保証された技術サポートを提供する必要があります。
断面の複雑さは最初の機械の選択を決定し、完全な生産ラインのマッチングに大きな影響を与えます。複雑なプロファイルでは、重要な冷却段階で形状を維持するために、特定の下流キャリブレーションが必要です。ポリマーがダイから出ると、ダイスウェルが発生します。キャリブレーション ツールは、この拡張を直ちに考慮する必要があります。壁の厚さが不均一であると冷却速度に差が生じ、真空サイジングタンクに独立したゾーン制御がない場合、プロファイルに歪みが生じます。の要件を 特殊な形状の異形押出装置 慎重に評価する必要があります。複雑な形状にはカスタム ダイと多軸キャリブレーション テーブルが必須です。専用の切断鋸を使用すると、長さに合わせて切断するプロセス中にプラスチックを変形させることなく、きれいに仕上げることができます。許容可能な寸法公差によって、機器に必要な精度が定義され、ドライブおよび制御システムに必要な機能が決まります。
機械の仕様を確認する前に、ターゲット材料のメルト フロー インデックス (MFI) を評価してください。せん断感度と熱劣化点を十分に理解してください。バージン樹脂は、熱と圧力下で予測どおりに動作します。リサイクルされた再生材は大きな変動をもたらします。リサイクルされた材料は粘度曲線が不安定であることが多く、これによりダイヘッドでサージングが発生します。水分を多く含む再生プラスチックには、バレルに特殊な通気装置が必要です。真空脱ガスゾーンは、構造の完全性を損なう内部空隙や表面欠陥を防ぎます。持続可能な材料を処理するには、強力な濾過が必要です。連続スクリーンチェンジャーで濾過しなければ、リグラインド中の汚染物質がバレルに傷を付け、標準の金型に損傷を与える可能性があります。
材質の種類 | 処理チャレンジ | 必要なマシンの適応 |
|---|---|---|
バージンポリオレフィン(PE、PP) | 高速でも一定の溶融温度を維持 | 高L/D比シングルスクリュー、バリアフライト設計 |
硬質PVC | 高いせん断感度、急速な熱劣化 | 円錐または平行二軸スクリュー、低 RPM、オイル冷却 |
消費者使用後の再生材 | 水分含有量、物理的汚染物質、さまざまな MFI | 真空脱気ゾーン、デュアルピストンスクリーンチェンジャー |
木材とプラスチックの複合材 | 極度の摩耗、多量の湿気の発生 | バイメタル装甲バレル/スクリュー、積極的な通気 |
押出機の最大出力だけでなく、下流の冷却能力に基づいて、現実的な生産目標をキログラム/時間で設定します。理論上の最大スループットが、フロアでの最適な動作速度と一致することはほとんどありません。装置をあまりにも速く押しすぎると、製品の品質が直ちに損なわれます。メルトフラクチャー、表面仕上げの低下、寸法の不安定性につながります。高速ではバレル内の滞留時間が短縮され、着色剤や UV 安定剤の適切な溶解と混合が妨げられます。銘板の最大容量ではなく、持続可能な収量に焦点を当てます。安定したわずかに遅い生産では、キャリブレーションテーブルを圧倒する不安定な高速運転に比べて、スクラップの発生が大幅に少なくなります。
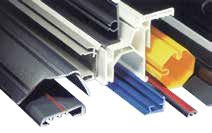
機械的な違いにより、押出機の主な使用例が決まります。単軸押出機は、溶融と搬送をバレル壁との摩擦に依存しています。ポリエチレン、ポリプロピレン、ABS などの標準ポリマーに最適です。二軸スクリュー押出機は、容積移動と優れた混合を実現します。複雑な配合物に対して高せん断混合能力を提供します。熱に弱い材料には、同方向回転または逆方向回転の二軸スクリューのセットアップが必須です。高度に配合または高度に充填されたポリマーには、この特定の構成が必要です。ツインスクリューは材料の停滞を防ぎ、先入れ先出しの流れを確保して熱劣化を防ぎます。
ポリ塩化ビニルの加工には、専用の PVC 異形押出機が必要です。円錐形または平行二軸スクリュー設計は、高出力を維持しながらより低い RPM で動作することにより、材料の劣化を効果的に防ぎます。フライト上で過度の摩耗を起こすことなく、高負荷の炭酸カルシウム充填材を処理します。木材とプラスチックの複合材には、特殊な WPC プラスチック プロファイル機械が必要です。木繊維はバレル内でサンドペーパーのような役割を果たします。バイメタルのバレルとネジは、この極度の摩耗に対して必要な耐摩耗性を提供します。積極的な湿気の排出により、加工中に木材繊維から水分が除去され、金型での発泡が防止されます。標準 プロファイル押出機の セットアップでは、標準プロファイルを効率的に処理します。多用途の単一ネジ設定により、チューブやエッジバンディングなどの単純な形状の正確な直径制御が保証されます。
長さと直径 (L/D) の比は、溶融物の均一性に直接影響します。圧力下での滞留時間と出力の安定性が決まります。比率が長くなると (30:1 や 36:1 など)、複雑なポリマー化合物の混合が向上し、複数の通気ゾーンが可能になります。圧縮比と混合要素は特定のポリマーに一致する必要があります。特定のフライト ジオメトリにより、正確な用途に合わせて溶融機構が最適化されます。バリアスクリューは、チャネル内の固体ペレットから溶融ポリマーを分離します。これにより、未溶解の固体がダイヘッドに到達して表面欠陥を引き起こすのを防ぎます。適切なスクリュー設計により、サージングが軽減され、ヘッド圧力が安定し、プロファイル断面全体にわたって均一な溶融温度が確保されます。
重量分析計量システムにより、正確な材料の継続的な混合が保証されます。フィードスロートに入る樹脂、再生粉、添加剤の重量をグラムごとに測定します。これにより、日々の生産における高価な樹脂の無駄が最小限に抑えられ、色のばらつきが防止されます。溶融圧力トランスデューサーは、リアルタイムのプロセス監視機能を提供します。溶融温度センサーは、一般的な押出欠陥のトラブルシューティングを即座に行うのに役立ちます。連続スクリーンチェンジャーは、リサイクルプラスチックの処理に不可欠です。溶融濾過システムは、生産を停止することなく潜在的な汚染物質を効率的に除去します。デュアルピストン設計により、溶融圧力を維持しながらスクリーンを変更でき、スクリーンシフト中の最終プロファイルの寸法変動を防ぎます。
駆動システムは押出機の心臓部です。 AC モーターと可変周波数ドライブを組み合わせると、標準的な操作で優れた効率が得られます。永久磁石同期モーター (PMSM) は、連続運転において優れたエネルギー節約と低速での高いトルクを実現します。高トルクのギアボックスは、金型からの継続的な背圧に耐えます。統合されたスラストベアリングは、過酷な押出作業には不可欠です。スラストベアリングの故障は、依然として押出設備における計画外のダウンタイムの主な原因となっています。高粘度材料を含む用途には特大ベアリングを指定してください。外部熱交換器を備えた適切なギアボックス潤滑システムにより、ドライブユニット全体の寿命が延びます。
PID 温度コントローラーにより、すべてのバレル ゾーンにわたって正確な熱管理が保証されます。ソリッドステート リレーは、従来のコンタクタに伴う機械的磨耗を発生させることなく、迅速な加熱調整を実現します。バレル冷却機構は、高せん断ゾーンでの材料の過熱を防ぎます。閉ループ水冷は、単純な送風機よりも高せん断動作を適切に管理します。水冷は、PVC などのせん断に敏感なポリマーを加工するときに熱を急速に抽出します。適切な熱管理により、ポリマーの劣化が防止され、物理的特性が維持され、ダイに入る溶融粘度が安定に保たれます。
プロファイル マシンの価格 を評価するには、 最初の見積もり以外にも検討する必要があります。基本投資には通常、押出機、ダイヘッド、下流校正テーブル、引き取りユニット、およびメインコントロールパネルが含まれます。隠れた経費は、最終的な資本要件に大きな影響を与えることがよくあります。輸送物流、重装備、電気ドロップ、冷水配管の要件を考慮してください。初期のスペアパーツ在庫により、必要な先行資本が追加されます。工場での受け入れテスト、専用ツール、オペレーターのトレーニングは、スムーズな立ち上げを保証するために追加で必要な投資となります。
機器の長期的なエネルギー消費を慎重にモデル化します。処理された材料 1 キログラムあたりに必要なキロワットを計算します。定期的なメンテナンス、ダイの洗浄、スクリーン交換のための計画的なダウンタイムを考慮に入れてください。スクリューとバレルの交換は、時間の経過とともに重要な運用上の変動を表します。摩耗性の高い材料は、可塑化コンポーネントの摩耗を促進します。バイメタル処理に投資すると初期費用は増加しますが、コンポーネントの寿命は大幅に延長されます。効率的な水冷システムにより、全体的な光熱費の消費が削減され、施設の冷却装置の過負荷が防止されます。
高度な制御システムにより、現場での全体的な労働効率が向上します。プログラマブル ロジック コントローラー (PLC) により、自動起動とシャットダウンが可能になり、専門知識への依存が軽減されます。ヒューマン マシン インターフェイス (HMI) により、レシピの保存が簡素化され、製品切り替え時のセットアップの無駄が削減されます。インダストリー 4.0 接続により、メーカーによるリモート診断が可能になります。予知保全は、ギアボックス内の振動や温度スパイクを監視することで、予期せぬ生産停止や機器の損傷を防ぎます。生産ライン全体のシームレスな通信により、押出機の速度と引き取りユニットが自動的に同期されます。自動化された下流の切断とスタッキングにより、ラインの最後での手作業の必要性が軽減されます。
メーカーがカスタムのネジやダイスを社内で設計できるかどうかを評価します。ダイ設計をアウトソーシングすると、統合の問題が発生したり、後で問題が発生したりすることがよくあります。あなたの特定の材料と用途に関する彼らの経験を確認してください。製品アプリケーションの知識は長期的な成功にとって不可欠です。完全な生産ライン統合により、真のエンジニアリング能力が実証されます。有能なメーカーは、冷却タンクの設計がプロファイルの真直性にどのような影響を与えるかを理解しています。製品図面に合わせたカスタム校正ツールを提供し、最終的な部品の寸法を保証する必要があります。
厳格な工場受け入れテストのための厳格な基準を定義します。一般的な代替品ではなく、実際の生産材料を使用してマシンを実行します。毎日使用する予定のリサイクル コンテンツがあれば含めてください。出荷を承認する前に、スループットの主張と寸法公差を証明してください。数時間の連続運転条件下での溶融安定性を検証します。テスト中にエネルギー消費を監視して、効率の主張を検証します。 FAT が成功すると、インストール後のコストのかかる変更が防止されます。
正確な樹脂ブレンドと再生比率をメーカーに提供してください。
熱安定性を証明するには、少なくとも 4 時間の連続運転が必要です。
デジタル ノギスを使用して、CAD 図面に対して最終的なプロファイルを測定します。
速度変更中の引き取りユニットの同期をテストします。
画面の変更をシミュレートして圧力回復時間を検証します。
機器保証の特定の条件を慎重に評価してください。お住まいの地域でのサービス技術者の空き状況を確認してください。重要な交換部品のリードタイムは稼働時間にとって非常に重要です。ヒーター、熱電対、バレル冷却ファン、およびスクリューセグメントにはすぐにアクセスできる必要があります。調達段階で推奨スペアパーツリストをリクエストし、機械と一緒に注文してください。メーカーが安全なインターネット接続を介したリモート トラブルシューティングを提供していることを確認します。迅速な技術サポートにより、予期せぬ故障による生産スケジュールへの影響が最小限に抑えられます。
リサイクルされた材料は、押出プロセスに予測不可能な変数を導入することがよくあります。汚染物質はダイをブロックし、深刻な表面欠陥を引き起こし、プロファイル構造に弱点を作ります。
軽減策: すべてのリサイクルされたストリームに対して高度な溶融ろ過システムを指定します。デュアルピストンスクリーンチェンジャーは、圧力降下なしで高レベルの汚染を処理します。真空脱気システムは、リグラインド内に閉じ込められた水分によって引き起こされるボイドを防ぎます。
インフラストラクチャが不十分な場合、インストール後すぐに生産が停止します。冷却能力が不十分だと、プラスチックがその形状を保持できないため、プロファイルが歪んだり、部品が不合格になったりする原因になります。
軽減策: インストール前にユーティリティの徹底的な監査を実施します。冷水の容量、流量、圧縮空気の安定性を検証します。電気負荷制限が、すべての下流の加熱および冷却ゾーンを含む最大の機械要件を満たしていることを確認します。
訓練を受けていないスタッフは過剰なスクラップを引き起こし、機械に損傷を与える可能性があります。温度設定が正しくないと、材料が劣化し、スクリューが汚れ、ダイヘッドに危険な圧力スパイクが発生します。
緩和策: メーカーによる包括的なオンサイトトレーニングを義務付けます。起動手順、シャットダウンパージ、センサーデータの解釈を徹底的にカバーします。オペレータに、溶融機構、サージングの問題、およびダイのよだれのトラブルシューティング方法を教えます。
同期が悪いと、最終製品が冷える前に変形してしまいます。キャタピラの引き取り速度が一貫していない場合、壁の厚さとプロファイル全体の重量にばらつきが生じます。
軽減策: 真空サイジングタンクが押出機で完全に動作することを確認します。ロータリーエンコーダを使用して、引き取りユニットと押出機の速度を正確に同期させます。閉ループ制御システムは、レーザー直径ゲージに基づいてライン速度を自動的に調整することで、引抜プロセス中のプロファイルの変形を防ぎます。
適切な機器を選択するということは、機械仕様を現実のものに適合させることを意味します。過剰な仕様は資本の無駄遣いや現場の資産の活用不足につながります。過小な仕様を設定すると、慢性的な生産障害、毎日の過剰なスクラップ、納期の遅れが保証されます。透明性のあるエンジニアリング データと堅牢なサポートを提供するメーカーを優先します。機器仕様を最終決定する前に、材料テストを要求します。最終的な支払いを承認する前に、完全な生産ラインのマッチングと包括的な工場テストが必要です。
製品図面、材料データシート、再研磨率を 1 つの技術文書にまとめます。
正確なスループット、寸法公差、床面積の要件を明確に定義します。
特定のポリマーを専門とする、精査されたメーカーに標準化された提案依頼書を提出してください。
最初の見積もりだけでなく、技術仕様、ギアボックスの定格、冷却能力を比較してください。
注文書を発行する前に、施設監査をスケジュールして、冷水と電気の容量を確認します。
A: 単軸スクリュー機械は、溶解と搬送に摩擦を利用しています。ポリエチレンやポリプロピレンなどの標準的なポリマーに最適です。二軸スクリュー機械は、容積式および高せん断混合を提供します。そのため、正確な温度制御と積極的な通気を必要とする、PVC や高配合プラスチックなどの熱に弱い素材にはこれらが必要になります。
A: プロファイルのマシン価格を評価するには、完全なシステム値を分析する必要があります。基本見積もりは、産地、容量、自動化レベルによって異なります。さまざまなメーカーの提案を比較するときは、エネルギー効率、メンテナンス要件、下流機器の組み込み、およびスペアパーツのコストを常に考慮してください。
A: PVC はせん断に非常に敏感で、急速な熱劣化を起こしやすいです。特殊な機械では円錐または平行二軸スクリューを使用します。これらはより低い RPM で動作します。加工中に材料を焦がすことなく穏やかで均一な溶融を実現し、大量の充填剤を効率的に処理します。
A: 木とプラスチックの複合材は、木繊維が含まれているため、非常に研磨性が高くなります。機械には、極度の耐摩耗性を得るためにバイメタル処理されたバレルとネジが必要です。また、押出中に木材繊維から水分を除去してダイでの発泡を防ぐための特殊な真空排気システムも必要です。
A: 評価は下流コンポーネントに重点を置く必要があります。複雑な形状では、冷却中に形状を保持するために高度にカスタマイズされた真空校正テーブルが必要です。プロファイルを変形させずに公差を維持するには、正確なマルチキャタピラ引き取りユニットと特殊な切断鋸が必要です。
A: 再生プラスチックを効率的に処理するには、特定の機械の適応が必要です。ラインを停止することなく不純物を除去できる堅牢な溶融濾過を備えた機械を探してください。真空脱気ゾーンは、閉じ込められた水分を抽出します。重量計による添加により、リサイクル材料とバージン材料の一貫した混合が保証されます。


